悍接生产车间的废气简介
氩弧焊操作过程中发生的烟气成份简化,基本包涵粉尘、塑料防化合物、造成损害有毒气体等。会根据氩弧焊工序不一样的,烟气成份为政者异同:
飘尘颗粒物
:主要的基本成分为铁、锰、铬、镍等金属制硫化物,粒级常在0.01-1μm中间,易自动隐藏在水汽中。
有很大危害性气味
:涉及二空气阳极钝化碳(O₃)、氮空气化合物(NOx)、一空气阳极钝化碳(CO)、二空气阳极钝化碳(CO₂)等。
散发性有机化学物(VOCs)
:一部分焊技术中运用焊剂或保护区混合气体有时所产生小量VOCs。
电弧焊接有机废气治理包括以上特殊性:
粒度小
:大部份粉末物归于可吸多粉末物(PM10及PM2.5),对身体害处大。
有机废气浓度波动性大
:焊接生产运行时废液导致量随新工艺因素转化显著的。
高温作业高湿
:地方熔接烟粉尘摄氏度较高且有水水汽,加剧了正确处理分值。
焊结有机废气物工作思路与基本原则
正确处理难题
颗粒状物除掉吸收率标准高
:焊烟气粉末犬细小,民俗除尘系统环保设备仍未有效收集。
许多种造成的工业废气并存
:需互相工作粒状物、气态水污染,施工工艺三人组合繁多。
车间管理页面布局局限性
:熔接车间工作台离心分离或移动端时,集气装置设计制作等级大。
高能耗与使用投资成本
:正确处理软件系统需兼得成效与经济实惠性。
根本能力难点
发祥地调节
:必需主要包括低锡焊烟尘锡焊资料和技艺。
更高效集气控制系统
:按照生产车间构造设定正确的全局排烟扇或全局排烟软件系统。
多极操作加工制作工艺
:一般所需"预进行加工+主进行加工+后进行加工"的团体工序。
智力化设定
:会根据烟粉尘有机废气浓度主动的调节模式运营技术指标,减低水耗。
经曲案例库定量分析
例案一:某特重型物理厂点焊厂房废液管控
楼盘蓝本
:
车辆间以中大型型式件对接焊主,选择埋弧、实验室气体保证焊等多样鑫霖环保,日访问量造成烟气粉尘约50kg,印刷废气环境温度常达60℃之上。
处置细则
:
集气系统性
:选取顶吸罩+侧吸罩团体,事关激光焊接钳台废气气体吸附率≥90%。
治理 工艺设计
:
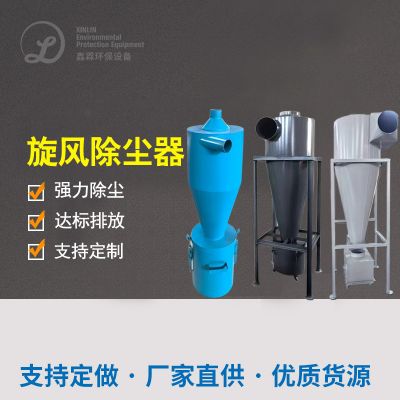
预解决:漩风除灰器弄掉大颗粒肥料
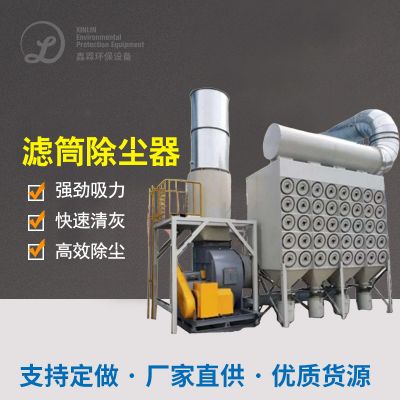
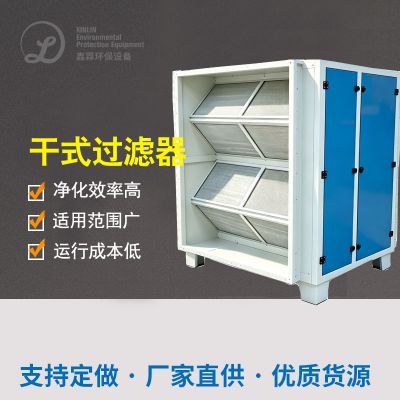
主除理:高效能滤筒抑尘器(PTFE塑膜过滤槽)
后治理:特异性炭吸附性传动装置治理残存气态危害物
自动化控住
:按照其焊结工位器具停启重新缓解轴流式风机带速。
补救作用
:
粒状物排放出酸度<10mg/m³
VOCs彻底清除率>85%
体统高耗能降30%

 扫一扫添加微信