点焊飘尘气体概貌
对电工艺时中制造的有机气体有机气体是工业品有机气体净化的侧重点的一个。对电工艺有机气体主要的由金屬件空气硫化物、氟化物、三氧、氮空气硫化物及及一空气硫化碳等组成的,其因素较为复杂且伤害性大。对电工艺有机气体的孔径常见在0.01~1μm相互,归属于可吸进小粒物(PM2.5及PM10),继续吸进会引起电工职业化bing(如尘肺bing、金屬件烟热等),的同时也会严重污染车间管理及附过生态环境。
对接焊有机废气治理的主要的源于收录:
电焊条电孤焊
:生产非常多的废金属氮化合物物和氟化物。
气休保证焊(MIG/MAG)
:随嗅氧和氮化合物物生产。
埋弧
:烟粉尘量相较较少,但仍有有危害实验室气体缓解压力。
智能机械焊/等化合物焊
:焊接烟尘科粒更不起眼,更难捕到。
电弧焊接飘尘烟气处里存在的问题与步骤
关键关键点
颗粒物的细小,易透明桌面
:焊接方法飘尘粒度小,传统化筛选办法难于提高效率诱捕。
成分表繁琐,毒副作用强
:含血本属、氟化物等,需专门针男人性正确处理。
粉尘气温高
:部门电焊方法(如等阳离子焊)烟气粉尘摄氏度较高,应响设施壽命。
生产车间气体流动不干扰
:对焊治具单一,焊接烟尘易扩散作用,汇集难点。
净化处理关键
根源上抽取
:采取小面积的送风罩、吸气臂等,提高认识飘尘在对外扩散前落网获。
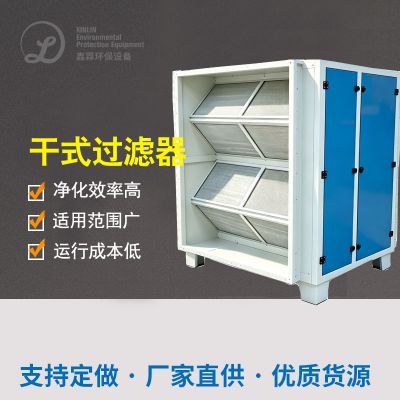
高效化过滤程序
:选择袋式除灰、除静电除灰或滤筒除灰技艺,加强组织领导过滤率。
多极净化工程
:对二空气氧化碳、氮空气非金属氧化物等气态空气污染物质,需运用活性酶炭降解或催化氧化燃烧物。
能源管理设计方案
:优化方案风口尺寸调节,大大减少电脑运行水耗。
经典的 装修案例阐述
真实案例1:某专业水利建筑机械厂手工生产厂熔接烟气防治
的项目图片背景
:该厂以大型机械设备制造焊为核心,用CO₂气物保障焊和纯手工脉冲焊,粉尘量大且含锰、铬等高价属。
管控工作方案
:
获得机系统
:在所有焊接工艺工装夹具上端安裝可手动调节节吸气臂,确认烟气粉尘提高效率捉捕。
静化设施设备
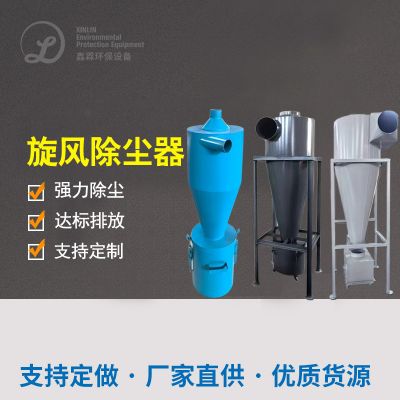
:选取“飓风布袋净化+滤筒布袋净化”组装,滤过转化率达99.9%。
尾气排放要求
:治疗后顆粒物密度<5mg/m³,完全符合《空气环境污渍综合评估进行排放原则》(GB16297-1996)。
工作的效果
:
厂房热空气质的量有效调节,焊接工艺职业技能bing形成率减少80%。
装置开机运行可靠,滤筒使用寿命达1二个月上,维系利润低。

 扫一扫添加微信